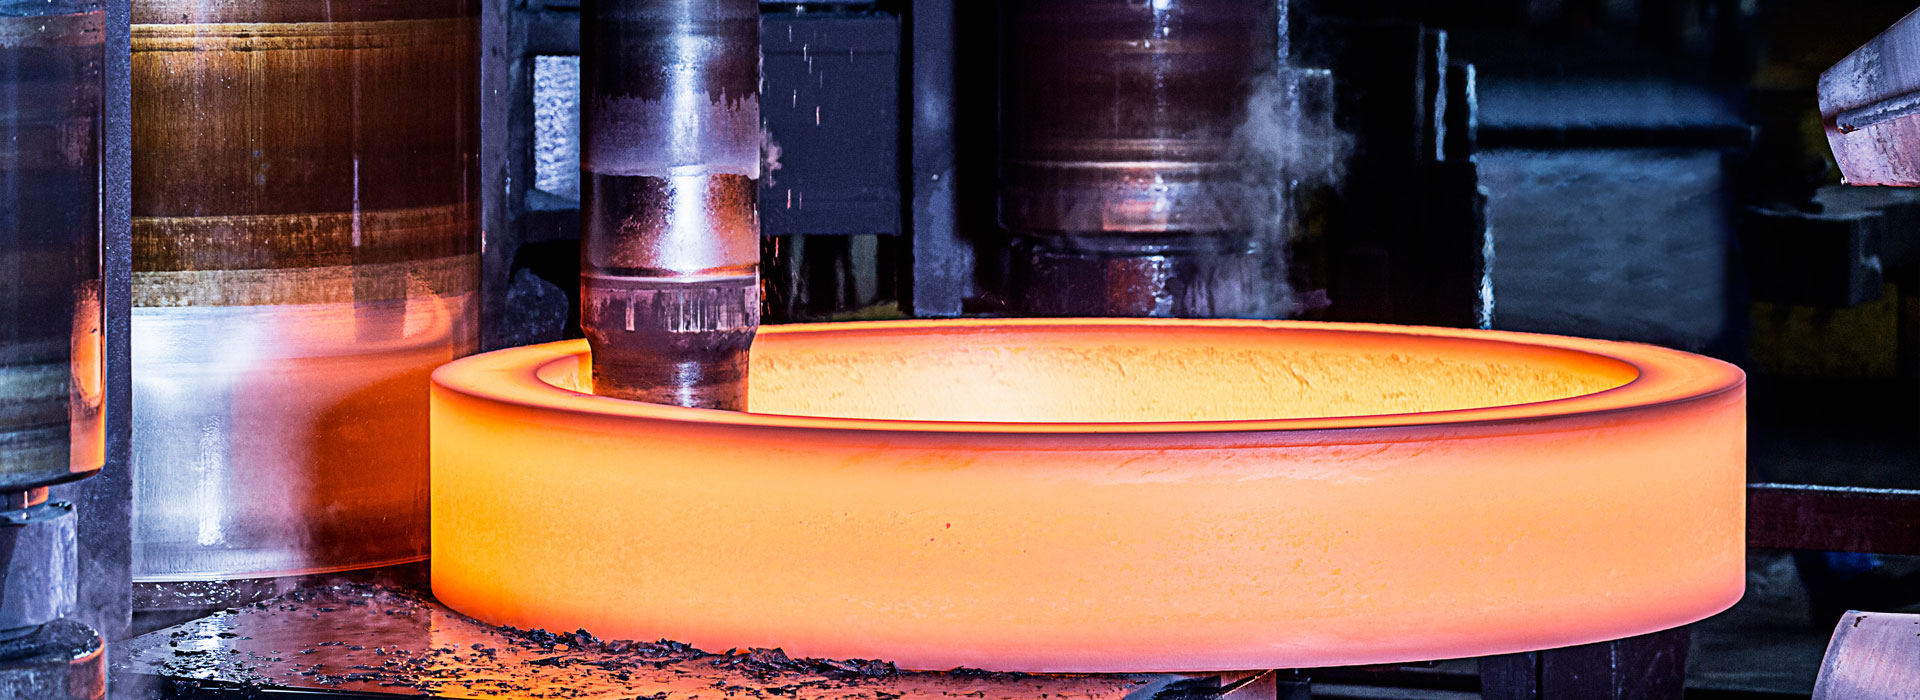
Auswahl hochwertiger Rohstoffe für Schiffsschmiedeteile
Auswahl hochwertiger Rohstoffe für die SchifffahrtSchmiedestücke
Bei der Auswahl hochwertiger Rohstoffe für Schiffsschmiedeteile müssen Faktoren wie Materialeigenschaften, Umweltanpassungsfähigkeit, Herstellungsprozesse und Industriestandards umfassend berücksichtigt werden. Im Folgenden sind die wichtigsten Schritte und Punkte aufgeführt:
1. Klären Sie den Materialtyp und die Anwendungsszenarien
Bei Schiffsschmiedeteilen sollte sich die Materialauswahl nach dem spezifischen Zweck richten:
Kohlenstoffstahl (z. B. Schiffsstahl der Klassen A und D): Wird für Schiffsstrukturbauteile (z. B. Rippen, Deckstützen) verwendet und muss hohe Anforderungen an Festigkeit und Schweißbarkeit erfüllen.
Legierter Stahl (z. B. Cr-Mo-Stahl, Ni-Cr-Stahl): Wird für kritische Motorkomponenten wie Kurbelwellen und Zahnräder verwendet und muss ermüdungs- und stoßfest sein.
Edelstahl (z. B. 316L, Duplexstahl): Wird für Seewasserventile, Pumpenkörper usw. in korrosiven Umgebungen verwendet, die eine hohe Korrosionsbeständigkeit erfordern.
Titanlegierung: Wird in High-End-Schiffen oder Spezialkomponenten (z. B. Teilen für U-Boote) verwendet. Sie ist korrosionsbeständig, leicht, aber teuer.
2. Kontrolle der chemischen Zusammensetzung
Konform mit Standards: Halten Sie sich an Klassifizierungsgesellschaften (wie ABS, DNV, LR, CCS) oder internationale Standards (ASTM, EN).
Elemente mit geringer Verunreinigung: Der Gehalt an Schwefel (S) und Phosphor (P) sollte ≤ 0,025 % betragen, um Heißsprödigkeit und Kaltsprödigkeit zu vermeiden.
Optimierung der Legierungselemente: Die Zugabe von Nickel (Ni) erhöht die Zähigkeit bei niedrigen Temperaturen, Chrom (Cr) verbessert die Korrosionsbeständigkeit und Molybdän (Mo) verfeinert die Kornstruktur.
3. Anforderungen an die mechanische Leistung
Festigkeit und Zähigkeit: Streckgrenze (≥ 355 MPa), Zugfestigkeit (≥ 490 MPa) und Schlagenergie bei niedrigen Temperaturen (-40 °C: ≥ 27 J).
Korrosionsbeständigkeit: Wählen Sie Stahl, der gegen Seewasserkorrosion beständig ist (z. B. Stahl mit Kupfer (Cu) oder Nickel (Ni)) oder führen Sie eine Oberflächenbehandlung durch (z. B. Verzinkung).
Anti-Ermüdungsleistung: Durch den Schmiedeprozess und die Wärmebehandlung wird die Kornstruktur optimiert und innere Defekte reduziert.
4. Anforderungen an den Produktionsprozess
Schmelzprozess: Nutzen Sie Elektroöfen in Kombination mit der Raffination außerhalb des Ofens (LF/VD), um den Gehalt an Gasen (H, O, N) zu reduzieren und die Reinheit zu verbessern.
Schmiedeprozess: Auf ausreichendes Schmiedeverhältnis (≥ 3:1) achten, Korngefüge verfeinern; Kontrollieren Sie die endgültige Schmiedetemperatur, um eine Überhitzung oder Unterhitzung zu vermeiden.
Wärmebehandlungsprozess: Normalisieren, Abschrecken und Anlassen (Abschrecken + Anlassen), um eine gleichmäßige Struktur sicherzustellen und Restspannungen zu beseitigen.
5. Lieferantenqualifikationen und Qualitätssicherung
Zertifizierungsqualifikationen: Der Lieferant muss eine Zertifizierung einer Klassifizierungsgesellschaft erhalten (z. B. ABS-Werksanerkennung) und über ein Qualitätsmanagementsystem nach ISO 9001 verfügen.
Qualitätsaufzeichnungen: Stellen Sie Dokumente zur Materialrückverfolgbarkeit (z. B. Schmelzofennummer, Wärmebehandlungscharge) und Testberichte Dritter (z. B. SGS) bereit.
Technischer Support: Der Lieferant ist verpflichtet, bei der Lösung von Prozessproblemen (z. B. Optimierung der Schweißparameter) behilflich zu sein.
6. Inspektion und Überprüfung
Eingangskontrolle:
Analyse der chemischen Zusammensetzung (durch Spektrometer nachgewiesen).
Prüfung der mechanischen Eigenschaften (Zug, Schlag, Härte).
Zerstörungsfreie Prüfung (Ultraschallprüfung UT, Magnetpulverprüfung MT).
Überprüfung durch Dritte: Wichtige Materialien müssen einer Inspektion vor Ort durch eine Klassifizierungsgesellschaft (z. B. CCS) unterzogen oder in einem anerkannten Labor erneut getestet werden.
Anfrage absenden

X
Wir verwenden Cookies, um Ihnen ein besseres Surferlebnis zu bieten, den Website-Verkehr zu analysieren und Inhalte zu personalisieren. Durch die Nutzung dieser Website stimmen Sie der Verwendung von Cookies zu.
Datenschutzrichtlinie