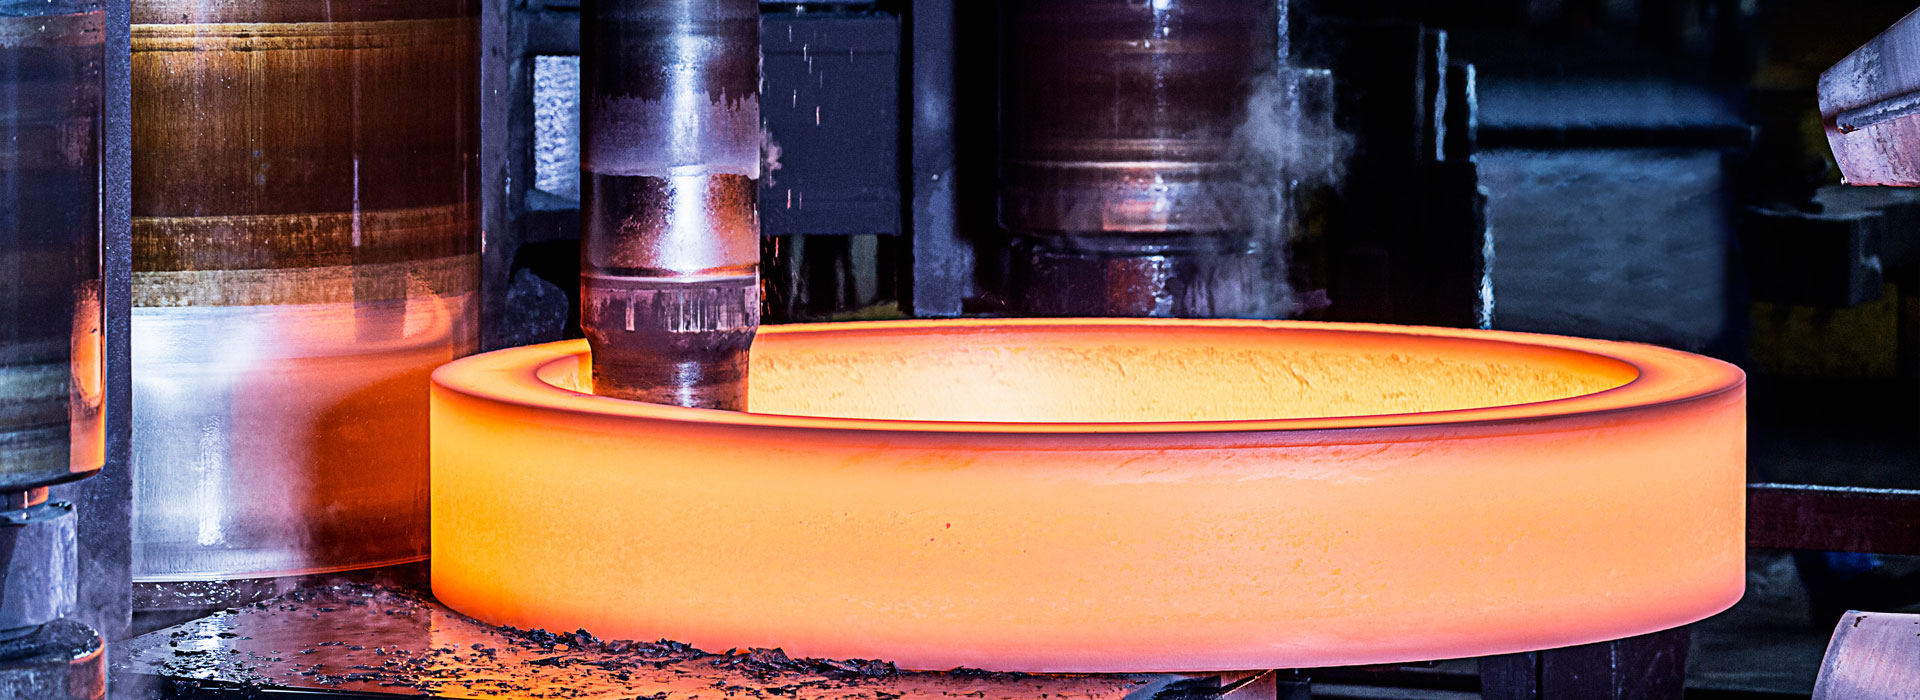
Cr8Mo2SiV-Stahl wird für Kaltfließpressmatrizen, Kaltschmiedematrizen und Tiefziehmatrizen verwendet.
Cr8Mo2SiV-Stahl wird für Kaltfließpressmatrizen, Kaltschmiedematrizen und Tiefziehmatrizen verwendet.
Cr8Mo2SiV ist ein Kaltarbeitsstahl, der der Norm GB/T 1299-2014 entspricht und als legierter Werkzeugstahl klassifiziert ist. Seine Bezeichnung weist darauf hin, dass es etwa 8 % Chrom (Cr) enthält und durch Legierungselemente wie Molybdän (Mo), Silizium (Si) und Vanadium (V) ergänzt ist. International entspricht es häufig dem DC53 des japanischen Unternehmens Daikong Steel. Dieser Stahltyp wurde durch Modifizierung des traditionellen lathitischen Kaltarbeitsstahls SKD11 mit hohem Kohlenstoffgehalt und hohem Chromgehalt entwickelt. Durch die moderate Reduzierung des Kohlenstoff- und Chromgehalts wird die Bildung lathitischer Eutektika gehemmt, wodurch Karbide vom Typ M7C3 fein und gleichmäßig ausgeschieden werden können, wodurch eine bessere Kompatibilität zwischen Plastizität und Zähigkeit als bei der Cr12-Serie erreicht wird.
1. Chemische Zusammensetzung und Auswirkungen der Legierungselemente
Gemäß der Norm GB/T 1299-2014 beträgt die chemische Zusammensetzung (Massenanteil) von Cr8Mo2SiV: Kohlenstoff C 0,95 % – 1,03 %, Silizium Si 0,80 % – 1,20 %, Mangan Mn 0,20 % – 0,50 %, Phosphor P ≤ 0,030 %, Schwefel S ≤ 0,020 %, Chrom Cr 7,80 % – 8,30 %, Molybdän Mo 2,00 % – 2,80 %, Vanadium V 0,25 % – 0,40 %.
Jedes Legierungselement hat eine andere Aufgabe: Kohlenstoff sorgt für die Grundhärte und Verschleißfestigkeit; Chrom sorgt für eine hohe Härtbarkeit und die Ausscheidung von Karbiden hoher Härte, was die zentrale Verteidigungslinie für die Verschleißfestigkeit darstellt; Molybdän verbessert die Anlassstabilität deutlich und verhindert die Erweichung bei hohen Temperaturen; Vanadium verfeinert die Körner und fixiert die Korngrenzen, wodurch die Antirissfähigkeit deutlich verbessert wird; Silizium spielt eine Rolle bei der Festigung fester Lösungen und erhöht die Elastizitätsgrenze. Der Schmelzprozess nutzt typischerweise einen Elektrolichtbogenofen + Ofenaußenraffination (LF) + Vakuumentgasungstechnologie (VD), um die Reinheit des Stahls sicherzustellen.
2. Mechanische Eigenschaften und Wärmebehandlungsprozess
Der Lieferzustand ist geglüht, mit einer Härte von ≤ 255 HBW, was eine mechanische Bearbeitung erleichtert. Nach der Wärmebehandlung können extrem hohe Härten erreicht werden:
Glühen: Nach dem Halten bei 850 °C erfolgt eine kontrollierte Abkühlung auf 550 °C (≤ 30 °C/h) und anschließende Luftkühlung, um Schmiedespannungen abzubauen und die Plastizität wiederherzustellen.
Abschrecken: Nach zwei Vorwärmungen bei 550℃ und 850℃, Erhitzen auf 1020 – 1040℃ und anschließender Ölkühlung oder Luftkühlung kann die Abschreckhärte HRC 61 – 63 erreichen. Dieser Stahl weist eine ausgezeichnete Abschreckleistung auf, selbst bei Matrizen mit großem Querschnitt kann eine gleichmäßige gehärtete Schicht erhalten werden, und die Abschreckverformung ist äußerst gering.
Anlassen: Es stehen zwei Wege zur Verfügung: Zweimaliges Niedertemperatur-Anlassen bei 180–200 °C, Härte HRC 62–63, geeignet für Schneidwerkzeuge mit hoher Härte; Zweimaliges Hochtemperaturanlassen bei 520–530 °C, die Härte kann immer noch HRC 62–64 bleiben, zu diesem Zeitpunkt wird die Zähigkeit deutlich verbessert, Restspannungen werden effektiv beseitigt und die Dimensionsstabilität ist optimal.
Im Vergleich zum herkömmlichen Cr12MoV-Stahl kann die Werkzeuglebensdauer von Cr8Mo2SiV nach angemessener Wärmebehandlung um etwa 30 % erhöht werden, und seine Antiriss- und Antirisswinkelleistung ist deutlich besser als bei Stahl vom Typ SKD11.
3. Typische Anwendungsszenarien
Aufgrund seiner „flexiblen und robusten“ Leistungseigenschaften wird Cr8Mo2SiV häufig verwendet in:
Präzisionsstanzwerkzeuge: Hochpräzises Stanzen von Karosserieteilen, Strukturteilen usw. mit hoher Verschleißfestigkeit an der Schneidkante
Kaltschermatrizen, Kantenbesäummatrizen, Kantenwalzmatrizen: hohe Verschleißfestigkeit und Dimensionsstabilität
Ziehmatrizen, Zwirnmatrizen, Lehren: Verlassen Sie sich auf die Mikroverformungseigenschaften nach der Wärmebehandlung
Kaltfließpressmatrizen, Kaltschmiedematrizen, Tiefziehformmatrizen: geeignet für die plastische Verformung von Edelstahlplatten, hochfesten Legierungen usw., die schwer zu verarbeitende Materialien sind
Formwerkzeuge für die Laserschneidverarbeitung: Nach dem Anlassen bei hoher Temperatur kann die Restspannung des Laserschneidens erheblich reduziert werden, wodurch das Risiko von Rissen verringert wird
4. Lieferformulare
Die auf dem Markt erhältlichen Lieferformen von Cr8Mo2SiV sind sehr vielfältig, um den unterschiedlichen Anforderungen der Werkzeugherstellung gerecht zu werden:
Rundstab (Rundstahl): Der Durchmesserbereich ist groß und typischerweise von Φ10 mm bis über Φ700 mm erhältlich. Die Oberfläche kann schwarz, poliert, strukturiert oder präzisionsgedreht sein.
Blech/Flachstahl: Die Dicke reicht von 8 bis 500 mm, die Breite von 50 bis 1500 mm. Für die Lieferung ist eine beidseitige oder vierseitige Bearbeitung möglich.
Schmiedestückeund Module: Geschmiedete Rohlinge □200 bis 500 mm. Der maximale Durchmesser der geschmiedeten Scheibe kann Ø1200 mm erreichen. Geeignet für große Formrohlinge.
Andere Formen: Einige Lieferanten können spezielle Abschnitte wie Stahlrohre, Stahlbänder, Walzdraht, Sechskantstäbe usw. liefern.
Kundenspezifische Bearbeitungsdienste: Dazu gehören Schneiden und Formatieren, Grobbearbeitung, kundenspezifische Wärmebehandlung (Abschrecken + Anlassen), Oberflächenbehandlung (Schwarzfinish, Polieren, Sandstrahlen, Drehen/Fräsen/Endbearbeiten) usw. Zusätzliche Mehrwertdienste.
Lieferstatus: Meist im geglühten Zustand geliefert (Härte ≤255 HBW). Auch für die Lieferung im normalisierten Zustand, im bearbeiteten Zustand gemäß den Anforderungen des Benutzers und vorbehaltlich einer 100-prozentigen Ultraschall-Fehlererkennung erhältlich.
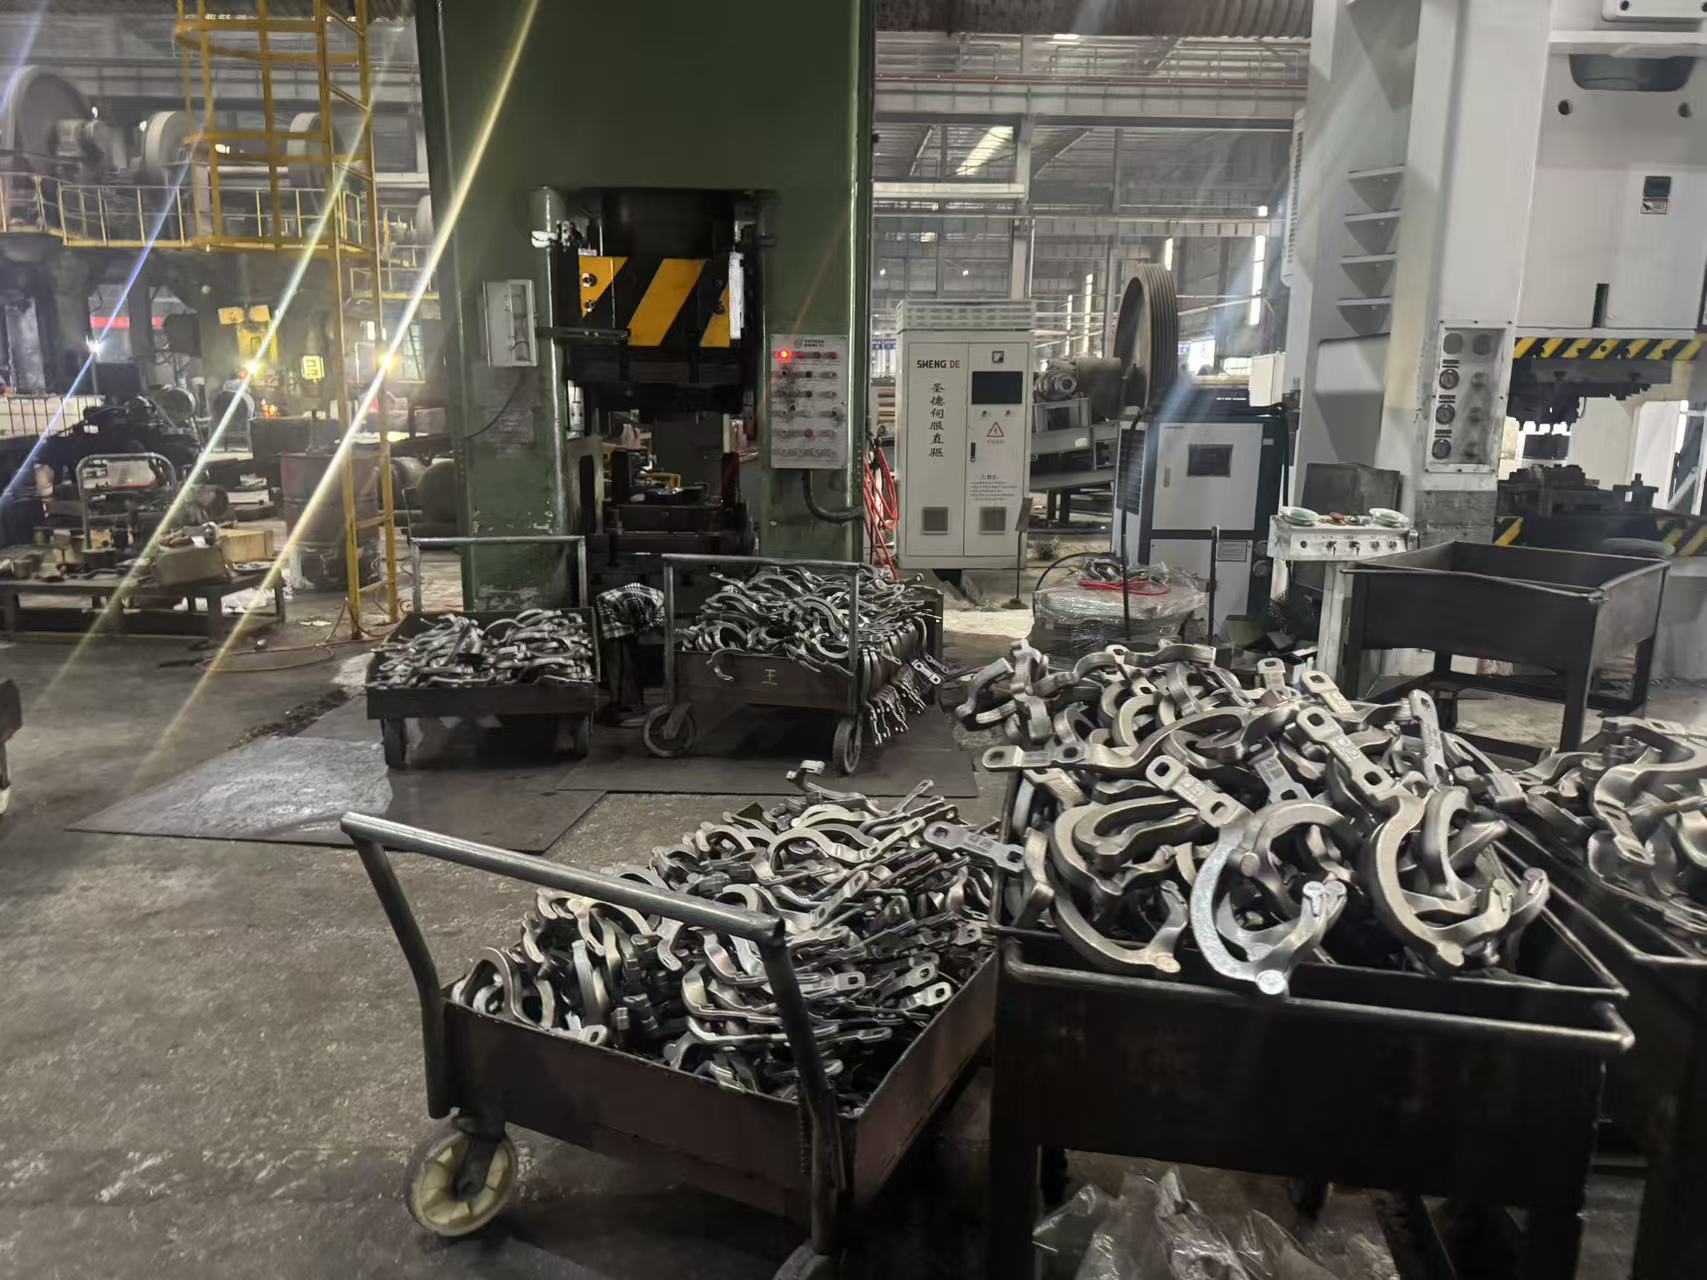
Dies ist die Schmiedeproduktionslinie des Präzisionsschmiedeunternehmens Yidu Tongxin
Anfrage absenden

X
Wir verwenden Cookies, um Ihnen ein besseres Surferlebnis zu bieten, den Website-Verkehr zu analysieren und Inhalte zu personalisieren. Durch die Nutzung dieser Website stimmen Sie der Verwendung von Cookies zu.
Datenschutzrichtlinie