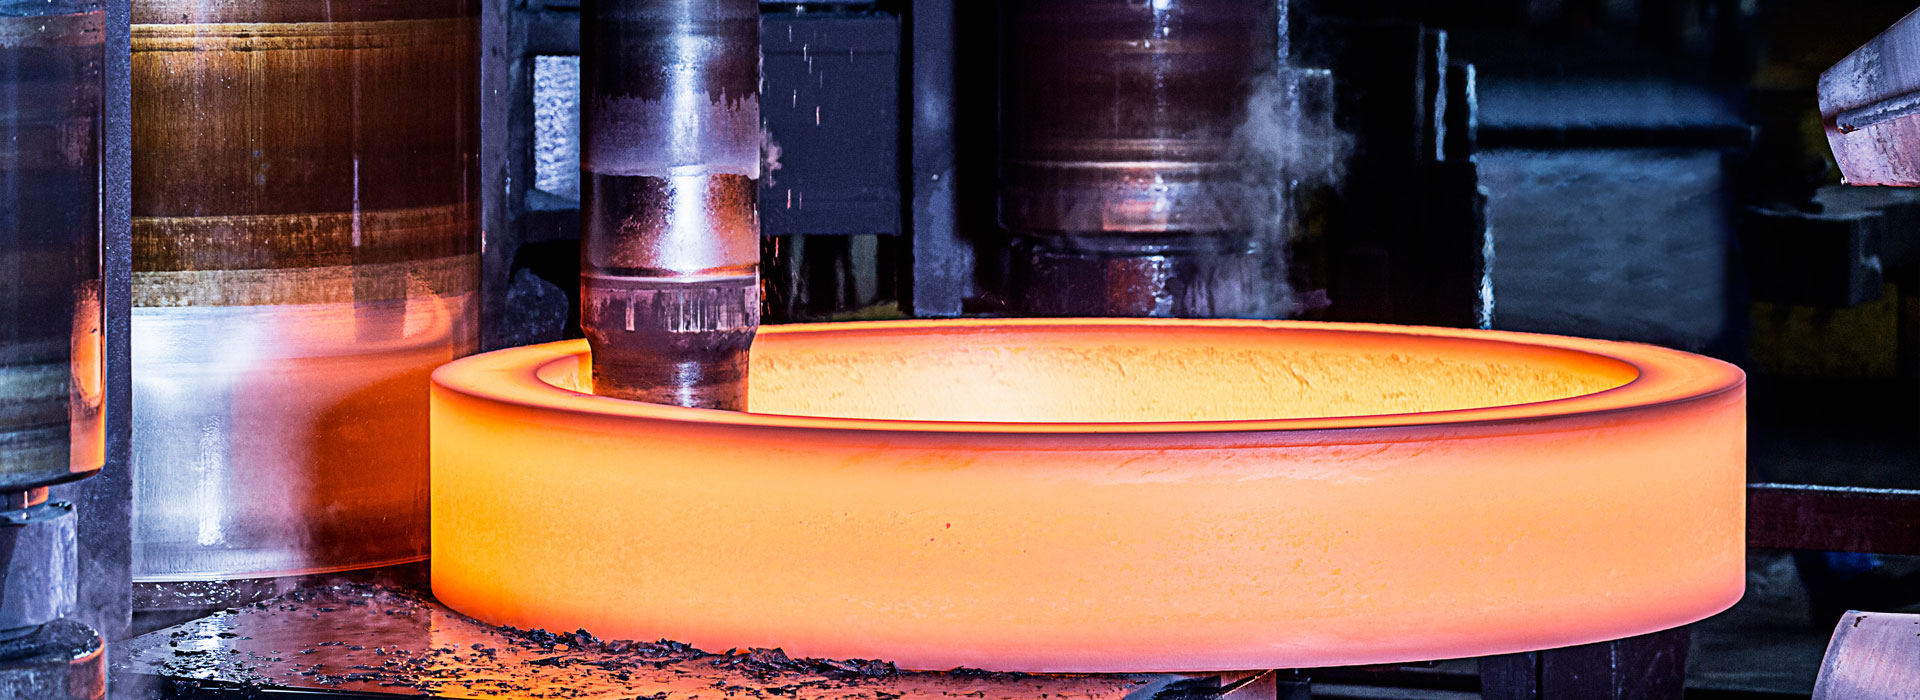
Welche Methoden zur Wärmebehandlung von Radschmiedestücken gibt es?
Welche Methoden zur Wärmebehandlung von Radschmiedestücken gibt es?
Bei Radschmiedestücken werden je nach Stahltyp und Prozessanforderungen häufig die folgenden Wärmebehandlungsmethoden angewendet: Glühen, Normalisieren, Abschrecken und Anlassen, Abschrecken und Niedertemperaturanlassen, Abschrecken und Altern usw. Schauen wir uns als Nächstes genau an, wie es ist.
Glühen: Es gibt verschiedene Formen von GlühverfahrenSchmiedestücke, wie Vollglühen, sphäroidisierendes Glühen, Niedertemperaturglühen und isothermes Glühen. Die Auswahl sollte auf dem Material und der Verformung des Schmiedestücks basieren.
Nachdem die Radschmiedestücke einer Glühbehandlung unterzogen wurden, verfeinert die Rekristallisation die Körner, beseitigt oder verringert die Restspannung, wodurch die Härte der Radschmiedestücke verringert, ihre Plastizität und Zähigkeit erhöht und ihre Bearbeitbarkeit verbessert wird.
Normalisieren: Beim Normalisieren wird das Schmiedestück normalerweise auf 50–70 °C über der GSE-Linie erhitzt. Bei einigen Schmiedestücken aus hochlegiertem Stahl wird es auf 100–150 °C über der GSE-Linie erhitzt. Nach entsprechender Lagerung wird an der Luft abgekühlt. Wenn die Härte des Schmiedestücks nach dem Normalisieren relativ hoch ist, sollte zur Reduzierung der Härte des Schmiedestücks auch ein Hochtemperaturanlassen durchgeführt werden. Im Allgemeinen beträgt die Anlasstemperatur 560–660 °C.
Abschrecken und Anlassen: Abschrecken wird durchgeführt, um eine unausgeglichene Struktur zu erhalten und dadurch Festigkeit und Härte zu erhöhen. Erhitzen Sie die Stahlschmiedestücke auf 30–50 °C über der Ac1-Linie. Nach dem Warmhalten schnell abkühlen.
Das Anlassen wird durchgeführt, um Abschreckspannungen zu beseitigen und eine relativ stabile Struktur zu erhalten. Das Schmiedestück wird auf eine bestimmte Temperatur unterhalb der Ac1-Linie erhitzt, eine Zeit lang gehalten und dann luftgekühlt oder schnell abgekühlt.
Abschrecken und Altern: Superlegierungen und Legierungen, die durch Wärmebehandlung verstärkt werden können, werden nach dem Schmieden häufig einer Abschreck- und Alterungsbehandlung unterzogen. Beim Abschrecken wird die Legierung auf eine geeignete Temperatur erhitzt, über einen langen Zeitraum auf dieser Temperatur gehalten, wodurch sich bestimmte Strukturprodukte der Legierung in der Matrix auflösen und eine gleichmäßige feste Lösung bilden. Anschließend wird sie schnell abgekühlt, um eine übersättigte feste Lösung zu erhalten. Daher wird es auch als Lösungsbehandlung bezeichnet. Ziel ist es, die Plastizität und Zähigkeit der Legierung zu verbessern und das Gefüge für die weitere Alterungsbehandlung vorzubereiten. Bei der Alterungsbehandlung wird die übersättigte feste Lösung oder die Legierung, die einer Kaltverformung unterzogen wurde, bei Raumtemperatur platziert oder auf eine bestimmte Temperatur erhitzt und für einen bestimmten Zeitraum gehalten, sodass die zuvor in der Matrix gelösten Substanzen gleichmäßig und diffus ausfallen. Der Zweck der Alterungsbehandlung besteht darin, die Festigkeit und Härte der Legierung zu erhöhen.
Die Wärmebehandlung von Schmiedestücken erfolgt nach bestimmten Wärmebehandlungsspezifikationen, die auf der Grundlage der Stahlsorte, der Querschnittsabmessungen und der technischen Anforderungen der Schmiedestücke sowie unter Bezugnahme auf einschlägige Handbücher und Materialien formuliert werden. Zu seinen Inhalten gehören: Heiztemperatur, Haltezeit und Kühlmethode usw. Es wird im Allgemeinen durch die Temperatur-Zeit-Variationskurve dargestellt.
Vorherige:Frohe Weihnachten
Anfrage absenden

X
Wir verwenden Cookies, um Ihnen ein besseres Surferlebnis zu bieten, den Website-Verkehr zu analysieren und Inhalte zu personalisieren. Durch die Nutzung dieser Website stimmen Sie der Verwendung von Cookies zu.
Datenschutzrichtlinie